Содержание
При проектировании склада легко попасть в ловушку простой математики: посчитать площадь, высоту, стеллажи и попытаться разместить как можно больше товара на каждом квадратном метре. Для склада длительного хранения эта логика понятна. Для ПФЦ её недостаточно.
В ПФЦ товар постоянно движется: его принимают, размещают, собирают, пересчитывают, возвращают и отправляют дальше. Поэтому плотность хранения нужно оценивать вместе со скоростью операций.
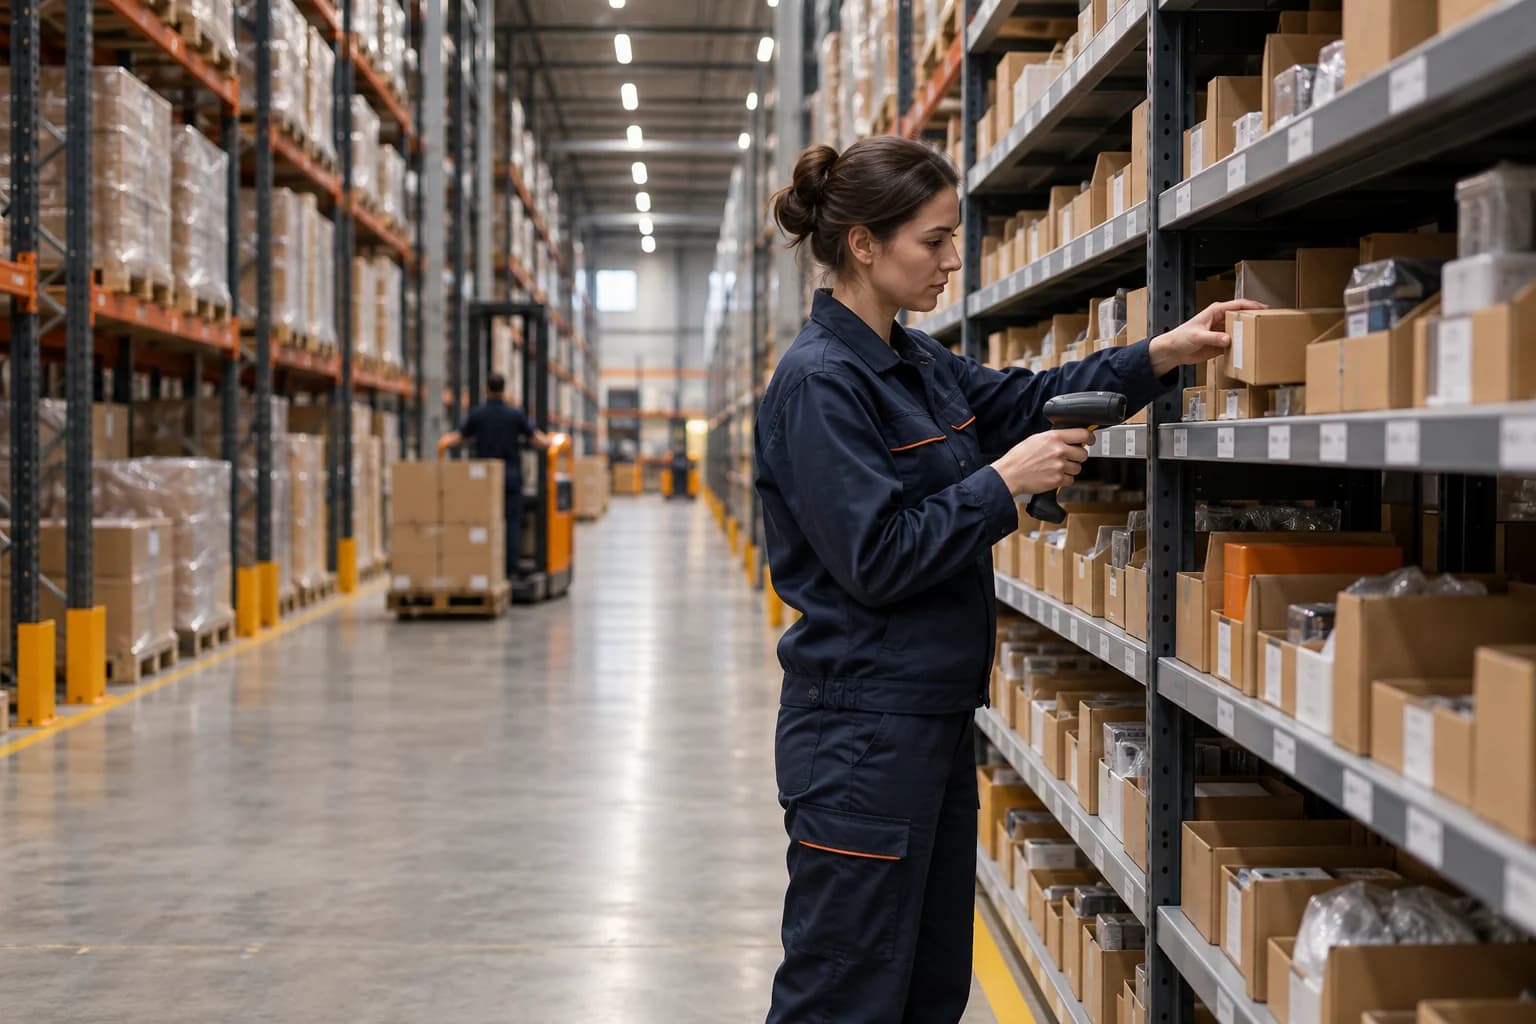
К каждой активной товарной позиции нужен прямой доступ — без предварительного перемещения другого товара и без ожидания техники.
Вместимость склада и производительность — не одно и то же
Представим два одинаковых помещения. В первом плотно разместили 200 000 единиц товара, во втором — 160 000. По ёмкости выигрывает первое. Но если часть товара перекрывает другие позиции, сотрудники будут двигать короба, переставлять паллеты и ждать технику вместо сборки заказов.
Для работающего ПФЦ второй вопрос важнее: оплачиваются не места на плане, а движение товара через объект.
Что такое прямой доступ к товару
В активном контуре сотрудник должен выполнить короткую, предсказуемую последовательность без промежуточных действий.
Если нужный короб стоит за двумя другими, ячейку перекрывает паллета или для одной единицы нужен штабелёр, к обычной операции добавляется ещё одна. При высоком потоке такая мелочь превращается в системное ограничение.
Одна лишняя операция: сколько она стоит
Пусть неудачное размещение отнимает всего 10 секунд. Один раз это почти незаметно. При тысяче повторений потери уже становятся частью смены.
Добавьте поиск, развороты в узких проходах, повторное сканирование и возврат перемещённого товара. Проблему часто пытаются закрыть дополнительными сотрудниками, хотя её источник находится в планировке.
Активное хранение и резервный запас решают разные задачи
Активный товар
Товар, с которым сотрудники работают постоянно.
- прямой доступ и удобная высота;
- короткие маршруты и понятная адресация;
- быстрое пополнение ячейки;
- работа без техники.
Резервный запас
Товар, которым пополняют активные ячейки.
- паллетное и высотное размещение;
- крупные однородные партии;
- перемещение по задаче пополнения;
- техника обслуживает запас, а не каждый отбор.
Если на складе 200 единиц товара, а за день отбирают около 15, нет необходимости держать весь объём в самой удобной зоне. В активной ячейке можно оставить запас на текущую работу, остальное хранить в резерве и пополнять по установленному минимуму.
Паллеты вверх, активный товар — в доступ
Прямой доступ не означает отказ от высоты. Высотное паллетное хранение подходит для резерва, однородных коробов, FBO и товара, который не нужен в каждой операции сборщика. Техника перевозит сразу объём для пополнения, а не одну единицу заказа.
Разница в роли техники
Плохо: сборщику нужна единица товара — ради неё вызывают штабелёр.
Рабочая схема: сотрудник пополнения привозит короб из резерва и заполняет активную ячейку на несколько часов работы.
Почему мезонин может ускорять ПФЦ
Мезонин создаёт несколько полноценных рабочих уровней: сотрудник перемещается пешком и напрямую работает со стеллажами. На той же площади здания становится больше активных адресов без постоянного применения техники. Это особенно полезно при большом количестве небольших SKU.
Но сам мезонин ничего не гарантирует. Узкие проходы, хаотичные адреса, ходовые товары вдали от спуска и пересекающиеся маршруты сведут пользу к минимуму.
Проходы и буферы — часть производства
На плане широкий проход кажется пустой площадью, куда можно поставить ещё один стеллаж. В реальности по нему движутся люди и товар, выполняются раскладка, сборка и пополнение. Его ширина должна соответствовать конкретному процессу и технике.
Буферная зона тоже не хранит товар постоянно, но принимает кратковременное накопление между операциями. Без неё поставки, собранные заказы и неразмещённый товар уходят в проходы. Возникают обходы, временные адреса и ошибки.
Пустое место на плане может быть рабочим местом процесса
Проход обеспечивает движение. Буфер разделяет операции по времени. Убирать их ради ещё одного ряда хранения можно только после расчёта потока, а не по виду свободной площади.
Pick-face и ABC-размещение
Pick-face — непосредственная зона отбора. Она должна быть компактной: чем меньше расстояние между активными SKU, тем короче маршрут и проще контроль. Общий запас при этом может находиться в резерве.
Высокая оборачиваемость
Ближе к основному маршруту, на удобной высоте, без лишних поворотов.
Средняя оборачиваемость
Обычная рабочая зона с прямым доступом и понятной адресацией.
Низкая оборачиваемость
Дальше от центрального маршрута или на менее удобном уровне, но без блокировки другим SKU.
Когда хранение в глубину допустимо
Исключение возможно, когда друг за другом стоит один и тот же SKU. Передний короб используется первым, следующий остаётся его резервом. Такая схема должна контролироваться адресным хранением, иначе одинаковые места постепенно превращаются в смесь разных позиций.
Быстрая проверка
За передним коробом другой SKU?Перепроектировать
За передним коробом тот же SKU?Допустимо при контроле
Для доступа к единице нужна техника?Вынести в активную ячейку
Производительность начинается с планировки
Когда объект не справляется с объёмом, сначала проверяем процесс, а уже затем численность команды. Новые сотрудники в плохо спроектированной зоне могут только усилить взаимные помехи.
До расстановки стеллажей нужно определить объём и размер товара, количество SKU, ежедневный поток, число операций, активный и резервный запас, частоту пополнения и пиковую нагрузку. Стеллажи — инструмент процесса, а не отправная точка.
Основной принцип «ТвойПФЦ»
К каждой активной товарной позиции должен быть прямой доступ. Подошёл — отсканировал — взял — пошёл дальше.
Без перемещения соседнего товара, ожидания техники и временного освобождения прохода.
Вывод
Эффективный ПФЦ — это система, в которой разделены активное штучное хранение, резерв, паллетные места, пополнение, проходы и буферы. Высоту разумно использовать под резерв, а мезонин — под активные адреса с прямым доступом.
Главный ресурс ПФЦ — не квадратные метры сами по себе, а скорость движения товара через эти квадратные метры.
Материалы по теме
- Исследование влияния планировки, размещения и скоплений сборщиков на время отбора
- Модель планировки зоны отбора и средней длины маршрута
- OSHA: безопасность хранения и свободные проходы на складе
Материал описывает операционный подход «ТвойПФЦ» к проектированию хранения. Конкретная планировка зависит от помещения, ассортимента, оборудования, требований безопасности и фактической нагрузки объекта.
Проектируете помещение под ПФЦ?
Проверим планировку, разделим активное и резервное хранение и найдём места, где будущий поток может терять время.